

-
- Tổng tiền thanh toán:


 Bảng Giá & Catalogues
 Bảng Tin Kỹ Thuật
 Thông tin Shop

Cách bấm đầu cos đúng kỹ thuật: 6 lỗi thường gặp và cách kiểm tra sau khi ép
Bấm đầu cos đúng kỹ thuật cần sự tương thích giữa dây dẫn, đầu cos, khuôn và kìm bấm. Dây cần được tuốt đúng chiều dài, không làm hỏng lõi, đặt đúng vị trí trong đầu cos và kiểm tra mối ép sau khi hoàn thành.
Cách bấm đầu cos đúng kỹ thuật: 6 lỗi thường gặp và cách kiểm tra sau khi ép
Bấm đầu cos đúng kỹ thuật không đơn giản là đưa đầu cos vào kìm rồi bóp càng mạnh càng tốt. Một mối ép phù hợp cần có sự tương thích giữa dây dẫn, đầu cos, khuôn ép và dụng cụ, đồng thời dây phải được tuốt và đặt đúng vị trí trước khi ép.
Nếu chọn sai đầu cos, làm tổn thương lõi dây hoặc sử dụng sai khuôn, mối nối có thể nhìn khá chắc bên ngoài nhưng chất lượng kết nối không đạt như mong muốn.
⚡ Quy trình cơ bản
Xác định dây → chọn đầu cos → chọn khuôn và kìm → tuốt dây → đưa dây vào cos → đặt đúng vị trí trong khuôn → ép → kiểm tra.
DÂY ĐÚNG + COS ĐÚNG + KHUÔN ĐÚNG + THAO TÁC ĐÚNG = MỐI ÉP PHÙ HỢP
1. Chuẩn bị trước khi bấm đầu cos
Trước khi thao tác, cần xác định đúng ba yếu tố: đầu cos, tiết diện dây và dụng cụ ép. Đây là bước quan trọng hơn việc cố tạo thật nhiều lực lên tay kìm.
Chọn đầu cos phù hợp với dây
Phần thân đầu cos phải phù hợp với lõi dây dẫn. Đầu cos quá lớn có thể không được ép đúng vào lõi; đầu cos quá nhỏ có thể khiến dây không thể đưa vào đầy đủ hoặc làm mất bớt sợi dẫn.
Tùy ứng dụng, có thể gặp:
- Cos pin rỗng – Ferrule cho dây mềm nhiều sợi.
- Cos chữ Y – Fork / Spade Terminal cho các vị trí đấu nối phù hợp bằng vít.
- Cos dẹt – Blade Terminal .
- Cos đực – Male Terminal .
- Cos cái – Female Terminal .
Chọn đúng khuôn và kìm bấm
Không nên chọn kìm chỉ vì dải mm² trên bao bì bao phủ tiết diện dây đang dùng. Khuôn của kìm phải phù hợp với cấu tạo phần thân ép của đầu cos.
💡 Thứ tự lựa chọn:
Dây → đầu cos → kiểu khuôn → dải làm việc của kìm.
Dây → đầu cos → kiểu khuôn → dải làm việc của kìm.
Chi tiết về cách lựa chọn được trình bày trong Bài 03 — Cách chọn kìm bấm cos theo loại đầu cos và tiết diện dây điện.
2. Cách bấm đầu cos đúng kỹ thuật
Sau khi đã có đúng dây, đầu cos và dụng cụ, có thể tiến hành theo trình tự dưới đây. Với các loại terminal hoặc hệ thống đấu nối có yêu cầu riêng, cần ưu tiên hướng dẫn kỹ thuật của nhà sản xuất.
1
Cô lập dây khỏi nguồn điện
Không thực hiện thao tác tuốt dây hoặc bấm cos trên phần dẫn điện đang mang điện. Xác nhận điều kiện an toàn trước khi bắt đầu.
2
Xác định tiết diện dây
Kiểm tra tiết diện danh định của lõi dẫn để lựa chọn đầu cos và khuôn phù hợp.
3
Tuốt lớp cách điện
Tuốt đủ chiều dài để phần lõi dẫn đi vào vùng tiếp nhận dây của đầu cos. Tránh cắt hoặc làm tổn thương các sợi dẫn.
4
Đưa dây vào đầu cos
Đưa lõi dẫn vào đúng vị trí, bảo đảm các sợi dẫn được gom đầy đủ và không bị gập hoặc nằm ngoài thân đầu cos.
5
Đặt đầu cos vào khuôn
Đặt vùng cần ép đúng vị trí của khuôn. Không để khuôn ép nhầm lên phần tiếp xúc hoặc vị trí không được thiết kế để biến dạng.
6
Thực hiện chu kỳ ép
Thao tác theo cơ cấu của dụng cụ. Với kìm bánh cóc, thực hiện đủ chu kỳ theo thiết kế; với kìm thủy lực, thao tác theo hướng dẫn của đúng model đang sử dụng.
7
Kiểm tra mối ép
Quan sát vị trí ép, lõi dây, lớp cách điện và hình dạng đầu cos trước khi đưa mối nối vào sử dụng.
Ví dụ: Bấm cos pin rỗng cho dây mềm
Với ferrule, lõi dây mềm cần được gom gọn và đưa đầy đủ vào ống kim loại của đầu cos. Sau đó chọn đúng vị trí hoặc dải làm việc trên kìm ferrule và thực hiện chu kỳ ép.
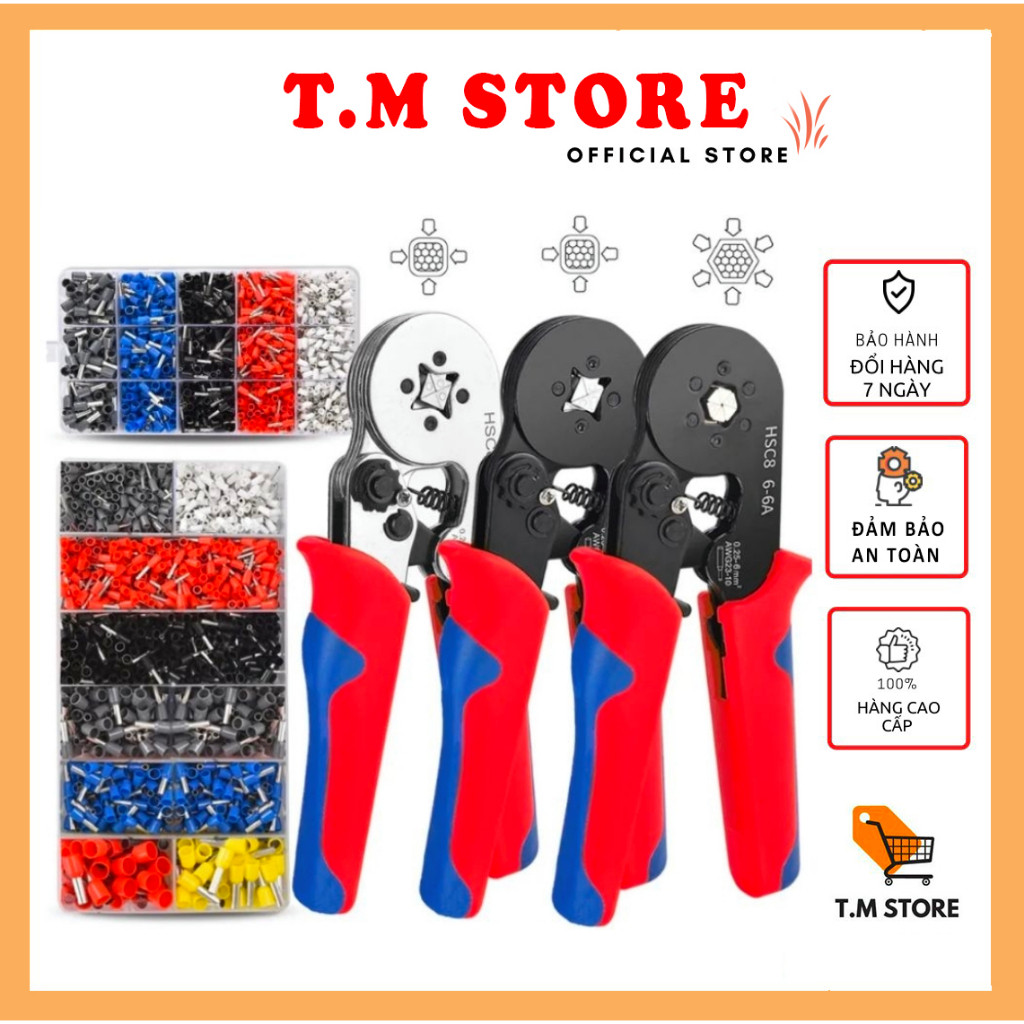
Kìm bấm cos pin rỗng HSC8
Giá tham khảo từ 110.000đ
Dòng kìm chuyên dùng cho ferrule/cos pin rỗng. Listing có nhiều phiên bản và dải tiết diện khác nhau; cần kiểm tra đúng phân loại trước khi mua.
Xem trên Shopee3. 6 lỗi thường gặp khi bấm đầu cos
Nhiều lỗi bấm cos không nằm ở việc người dùng “bóp chưa đủ mạnh” mà xuất hiện ngay từ bước chọn đầu cos, chuẩn bị dây hoặc đặt đầu cos vào khuôn.
❌ 1. Chọn sai kích thước đầu cos
Đầu cos quá lớn hoặc quá nhỏ so với lõi dây khiến mối ép khó đạt trạng thái phù hợp. Cần chọn đầu cos theo tiết diện và cấu tạo dây thực tế.
❌ 2. Tuốt dây quá ngắn
Lõi dẫn không đi đủ vào vùng cần ép, làm giảm phần tiếp xúc giữa dây và đầu cos.
❌ 3. Tuốt dây quá dài
Phần lõi dẫn có thể lộ ra ngoài quá mức cần thiết, làm mối nối thiếu gọn gàng và có thể ảnh hưởng đến yêu cầu cách điện của vị trí đấu nối.
❌ 4. Làm hỏng lõi khi tuốt dây
Cắt đứt hoặc làm tổn thương một phần sợi dẫn khiến tiết diện thực tế tại vị trí nối bị giảm. Nếu lõi bị hư hỏng đáng kể, nên cắt bỏ phần đó và chuẩn bị lại.
❌ 5. Dùng sai khuôn hoặc đặt cos lệch
Đúng kìm nhưng sai khuôn, hoặc đúng khuôn nhưng đặt đầu cos sai vị trí, đều có thể tạo ra mối ép không phù hợp.
❌ 6. Cố ép thêm vì nghĩ càng chặt càng tốt
Ép thêm không phải cách sửa một mối nối đã chọn sai đầu cos hoặc sai khuôn. Việc tạo biến dạng quá mức có thể làm hỏng đầu cos hoặc lõi dẫn.
⚠️ Không dùng “lực mạnh hơn” để sửa lỗi chọn sai.
Nếu đầu cos, dây hoặc khuôn không tương thích, cần xử lý lại từ bước lựa chọn thay vì cố tăng lực ép.
Nếu đầu cos, dây hoặc khuôn không tương thích, cần xử lý lại từ bước lựa chọn thay vì cố tăng lực ép.
4. Cách kiểm tra đầu cos sau khi ép
Sau khi bấm, không nên chỉ nhìn xem đầu cos “có dính vào dây hay không”. Cần kiểm tra một số dấu hiệu cơ bản của mối ép.
| Vị trí kiểm tra | Dấu hiệu cần quan sát | Dấu hiệu cần xem lại |
|---|---|---|
| Vị trí ép | Khuôn tác động vào đúng vùng thân cần ép | Ép lệch hoặc ép vào phần tiếp xúc |
| Hình dạng đầu cos | Biến dạng tương đối đều theo hình dạng khuôn | Nứt, méo bất thường hoặc biến dạng quá mức |
| Lõi dây | Các sợi dẫn được giữ trong đầu cos | Sợi dẫn bung ra ngoài hoặc bị cắt |
| Chiều dài tuốt | Lõi nằm đúng vùng tiếp nhận dây | Tuốt quá ngắn hoặc để lộ lõi quá nhiều |
| Lớp cách điện | Không bị khuôn làm hư hỏng ngoài yêu cầu thiết kế | Rách, cắt hoặc biến dạng bất thường |
| Độ giữ dây | Dây không tuột ra trong kiểm tra sơ bộ thông thường | Dây dễ dàng rời khỏi đầu cos |
Kéo thử bằng tay có đủ để kết luận mối ép đạt chuẩn?
Không. Kéo nhẹ bằng tay có thể giúp phát hiện một mối ép rất lỏng hoặc dây chưa được giữ, nhưng không phải phép thử định lượng để chứng minh mối ép đạt tiêu chuẩn kỹ thuật.
Trong sản xuất hoặc các ứng dụng có yêu cầu kiểm soát chất lượng, việc đánh giá có thể cần phương pháp thử, lực kéo hoặc tiêu chí riêng theo hệ đầu nối và tiêu chuẩn áp dụng.
💡 Với công việc thông thường: kiểm tra bằng mắt và kiểm tra độ giữ dây là bước sàng lọc hữu ích. Nhưng đừng biến “kéo không tuột bằng tay” thành tiêu chuẩn duy nhất để đánh giá mối ép.
Checklist kiểm tra nhanh tại công trình
☐ Đúng loại đầu cos.
☐ Đúng tiết diện dây.
☐ Đúng khuôn ép.
☐ Không có sợi dẫn bị cắt hoặc bung ra ngoài.
☐ Khuôn ép đúng vùng cần ép.
☐ Đầu cos không nứt hoặc méo bất thường.
☐ Lõi dây không lộ quá mức cần thiết.
☐ Dây không tuột khỏi đầu cos trong kiểm tra sơ bộ.
☐ Mối nối phù hợp với yêu cầu của thiết bị đầu cuối.
5. Một số lưu ý với dây mềm và kìm thủy lực
Có nên xoắn mạnh lõi dây mềm trước khi bấm cos?
Với dây mềm nhiều sợi dùng ferrule, mục tiêu là giữ các sợi dẫn gọn để đưa đầy đủ vào đầu cos. Không nên xoắn quá mạnh đến mức làm thay đổi đáng kể cấu trúc bó sợi nếu hệ đầu nối không yêu cầu.
Có nên hàn thiếc lõi dây rồi mới bấm cos?
Không nên mặc định việc phủ thiếc trước khi crimp sẽ làm mối nối tốt hơn. Crimp là một phương pháp kết nối được thiết kế dựa trên sự biến dạng cơ học giữa dây và terminal.
Nếu đầu nối hoặc nhà sản xuất có yêu cầu cụ thể thì thực hiện theo yêu cầu đó; không tự thêm bước hàn thiếc như một quy tắc chung.
Bấm đầu cốt bằng kìm thủy lực có khác nguyên tắc không?
Nguyên tắc lựa chọn vẫn giống nhau: đầu cốt phải phù hợp với cáp, khuôn phải phù hợp với đầu cốt và dụng cụ phải hỗ trợ phạm vi làm việc đó.
Điểm khác là kìm thủy lực sử dụng hệ thống thủy lực để tạo lực lớn hơn cho các ứng dụng phù hợp.
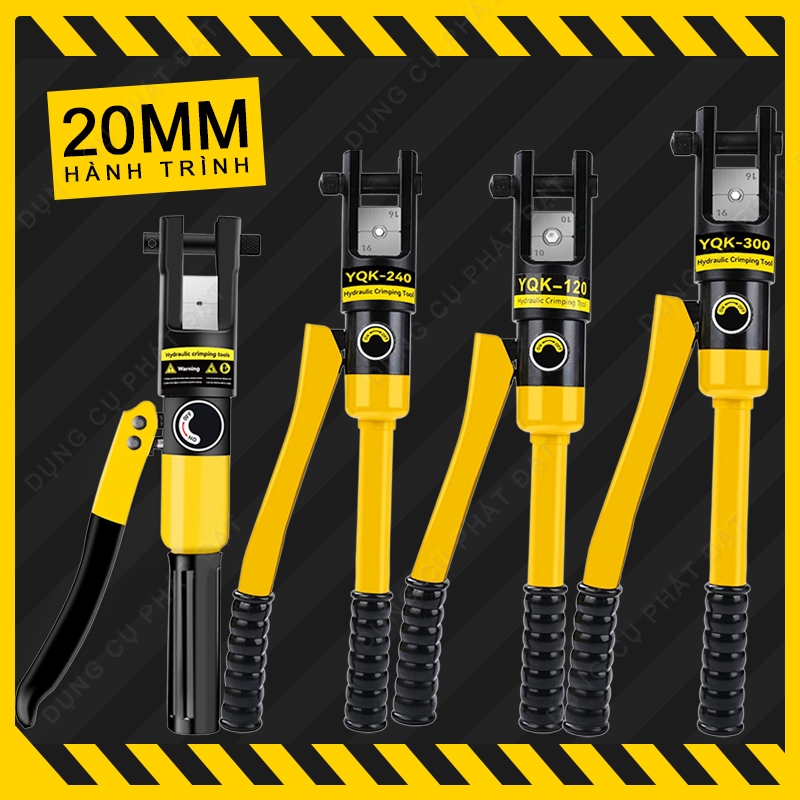
Kìm ép cos thủy lực YQK-70 / YQK-120 / YQK-240 / YQK-300
Giá tham khảo từ 549.000đ
Listing có nhiều model YQK. Cần kiểm tra đúng phiên bản, bộ khuôn, dải làm việc và thông số trước khi lựa chọn.
Xem trên ShopeeĐể tìm hiểu kỹ hơn, xem Bài 04 — Khi nào nên dùng kìm bấm cos thủy lực? Cách chọn lực ép và khuôn ép.
⚠️ Lưu ý an toàn: Thực hiện chuẩn bị dây và bấm đầu cos khi dây/cáp đã được cô lập khỏi nguồn điện theo quy trình an toàn phù hợp. Kìm bấm cos thông thường không phải dụng cụ để thao tác trực tiếp trên dây đang mang điện.
6. Câu hỏi thường gặp & kết luận
❓ Bấm đầu cos càng chặt càng tốt phải không?
Không. Mục tiêu là tạo mối ép phù hợp với đầu cos, dây và khuôn. Tăng lực hoặc ép thêm không thể sửa lỗi chọn sai vật tư hay dụng cụ.
❓ Làm sao biết đã chọn đúng khuôn bấm cos?
Cần đối chiếu loại đầu cos, tiết diện dây và thông số của dụng cụ. Không nên chỉ chọn khuôn vì thấy đầu cos “vừa” khi đặt vào.
❓ Sau khi bấm có cần kéo thử đầu cos không?
Có thể kiểm tra nhẹ để phát hiện trường hợp dây bị lỏng rõ ràng, nhưng đây chỉ là kiểm tra sơ bộ và không thay thế phép thử lực kéo khi ứng dụng yêu cầu kiểm soát chất lượng định lượng.
❓ Nếu sau khi bấm thấy đầu cos hơi lỏng thì ép thêm lần nữa được không?
Không nên mặc định ép thêm là giải pháp. Trước tiên cần kiểm tra lại kích thước đầu cos, dây và khuôn. Nếu mối ép không phù hợp, phương án an toàn hơn thường là chuẩn bị lại một đầu cos mới theo đúng cấu hình.
❓ Lõi dây bị đứt vài sợi khi tuốt có dùng tiếp được không?
Không nên coi việc mất sợi dẫn là bình thường. Khi lõi bị tổn thương đáng kể, nên cắt bỏ phần hỏng và tuốt lại để giữ nguyên tiết diện dây theo thiết kế.
❓ Một chiếc kìm có thể bấm tất cả các loại đầu cos không?
Không nên giả định như vậy. Cos pin rỗng, terminal cách điện, terminal không cách điện và đầu cốt lớn có thể cần các kiểu khuôn hoặc dụng cụ khác nhau.
Kết luận
Cách bấm đầu cos đúng kỹ thuật bắt đầu từ việc chọn đúng dây, đầu cos và khuôn chứ không phải từ việc dùng thật nhiều lực.
CHỌN ĐÚNG → TUỐT ĐÚNG → ĐẶT ĐÚNG → ÉP ĐÚNG → KIỂM TRA
Trong quá trình thao tác, cần tránh sáu lỗi phổ biến: chọn sai kích thước đầu cos, tuốt dây quá ngắn, tuốt dây quá dài, làm hỏng lõi, dùng sai khuôn hoặc đặt lệch, và cố ép thêm khi mối nối đã sai từ bước lựa chọn.
Sau khi ép, hãy kiểm tra cả vị trí ép, hình dạng đầu cos, tình trạng lõi dây và khả năng giữ dây. Đây là bước đơn giản nhưng giúp phát hiện sớm nhiều lỗi trước khi mối nối được đưa vào thiết bị.
⚡ ELEC-STORE
Thiết bị điện, phụ kiện đấu nối và nội dung kỹ thuật phục vụ thi công, lắp đặt và bảo trì hệ thống điện.
🌐 Website: elec-store.com
📞 Hotline / Zalo: 094.184.9235
Thông tin affiliate: Bài viết có chứa liên kết tiếp thị liên kết Shopee. Elec-Store có thể nhận hoa hồng khi người đọc mua hàng qua các liên kết này mà không làm tăng giá thanh toán của người mua.
Tags:
#giới thiệu SP khác


